
喷粉线适合哪些产品?工件材质和尺寸如何选择喷涂工艺?
发布时间:2026-09-14 17:37:22 作者:展耀喷涂 浏览量:
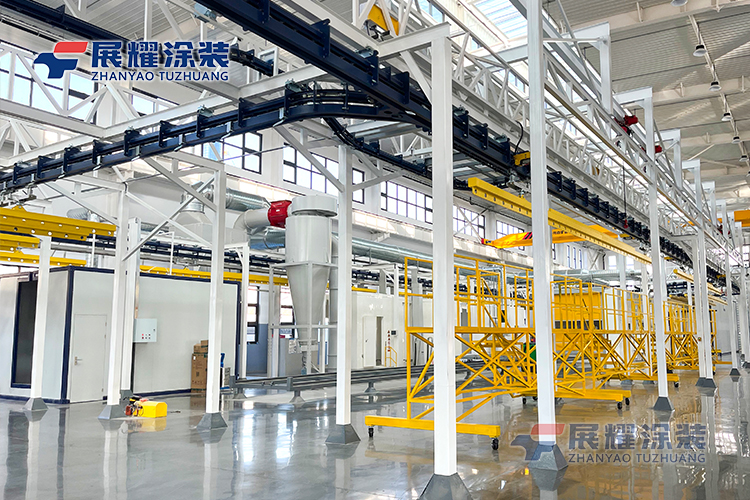
喷粉线适合金属家具、五金件、护栏、电柜、铝型材、货架、汽车零部件等需要批量表面涂装的产品。实际生产中,工件材质、尺寸、重量、结构以及产量都会影响喷粉工艺和设备配置。尤其是钢件与铝件在前处理方式上存在差异,大型工件与小型五金件对喷房、输送和固化设备的要求也不同。
哪些产品适合使用喷粉线进行表面处理?
金属家具、电柜和五金制品
喷粉工艺适用于具有一定耐腐蚀性、装饰性要求的金属制品。金属家具、文件柜、电气控制柜、货架、工具箱以及各类五金件,都属于常见应用范围。
这类产品通常具有批量生产特点,工件尺寸相对规整,可以通过悬挂输送进入前处理、喷粉和固化区域。对于电柜、货架等产品,还需要关注边角、内腔和折弯位置的粉末覆盖情况。
护栏、门窗及铝型材产品
金属护栏、防护栏杆、防火门、金属门窗等产品也常采用粉末涂装。其特点是长度较大、结构存在镂空或焊接部位,因此输送方式和喷枪布置需要结合工件形状进行调整。
铝型材则通常对表面清洁和前处理要求较高。由于铝材与普通钢材的表面特性不同,前处理药液、处理时间及工艺流程不能直接照搬钢件方案。
汽车零部件及机械结构件
汽车支架、底盘零件、机械设备外壳、工程机械配件等产品,对涂层附着力、耐腐蚀性能和外观一致性通常有较明确要求。
这类工件的结构差异较大。有些产品适合自动喷粉,有些则需要人工补喷或机器人与人工结合。设备配置需要根据工件形状和生产节拍确定。
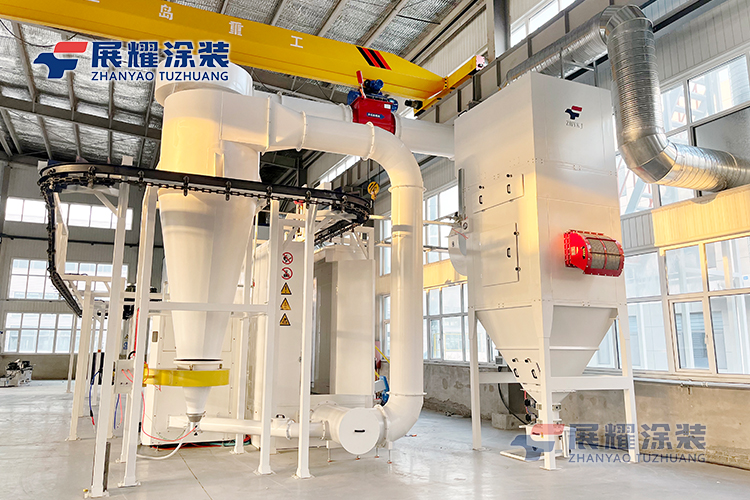
工件材质和尺寸如何影响喷粉工艺?
钢件、铝件的前处理方式存在差异
材质是确定前处理工艺的重要条件。
普通碳钢件通常需要经过除油、除锈、磷化或其他转化处理,以改善基材表面状态。对于表面存在氧化皮、焊渣或铸造残留的工件,还可能需要增加抛丸等机械处理工序。
铝型材、铝合金件则需要采用适合铝材的脱脂和表面转化工艺。具体采用喷淋、浸渍还是其他方式,需要结合材料状态、产品用途及涂层要求确定。
因此,喷粉线并不是单纯按照“钢件线”或“铝件线”进行配置,而是需要根据材料表面状态确定前处理流程。
工件尺寸决定喷房、烘炉和输送系统规格
工件尺寸直接影响喷粉线的设备空间。
对于小型五金件,可以采用密集挂件方式提高单位时间的处理数量。喷房宽度、自动喷枪数量以及输送速度通常围绕产量进行匹配。
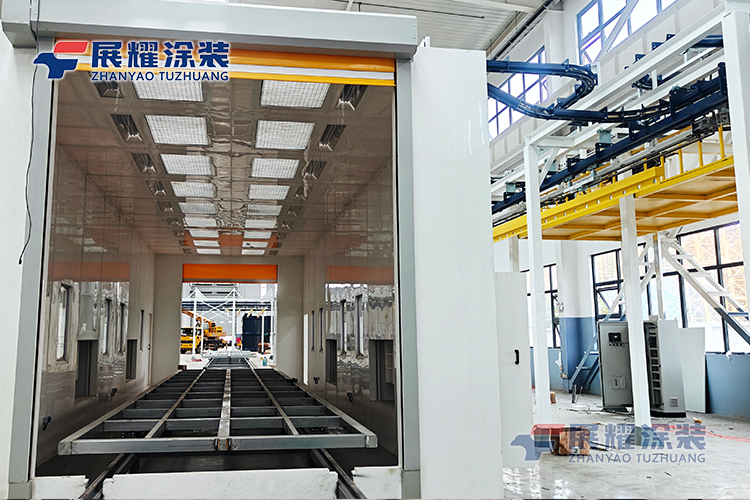
大型电柜、护栏、门板或机械结构件,则需要更大的喷房通道和烘炉空间。工件进入烘炉后,还要保证热风能够充分作用于工件表面,使粉末达到规定的固化条件。
如果产品长度变化较大,输送系统也需要考虑挂具尺寸、转弯半径和厂房布局。单纯增加设备尺寸并不能解决所有问题,工件实际运行轨迹同样需要提前规划。
不同产品如何匹配喷粉线配置?
批量小型工件更关注喷枪和换色效率
五金件、支架、连接件等小型产品通常具有批量大、规格多的特点。生产过程中如果经常更换颜色,喷粉房结构、粉末回收方式以及喷枪配置都会影响换色时间和粉末利用。
对于颜色较为固定、连续生产的产品,可以采用适合连续喷涂的回收系统。若产品颜色频繁变化,则需要从喷房清理、回收系统以及粉末输送等方面降低换色过程中的交叉污染。
大型工件更关注输送和固化条件
对于大型储物柜、钢结构件、护栏以及机械设备外壳,喷粉线的重点不只是喷粉设备本身。
工件重量会影响输送链和挂具的承载能力。工件高度和宽度会影响喷房及烘炉尺寸。工件结构还会影响自动喷枪的覆盖范围。
特别是大型工件,如果存在深腔、内角或遮挡区域,自动喷枪可能无法完全覆盖,需要通过枪位调整、旋转挂具或人工补喷解决。
工件形状决定自动喷涂方式
平板类、框架类和规则型工件比较容易进行自动化喷涂。对于结构复杂、孔洞较多或尺寸变化明显的产品,自动喷枪轨迹需要结合工件特点设计。
如果同一条生产线需要处理多种规格产品,可以考虑采用可调喷枪、机器人喷涂或自动与人工结合的方式。这样既能够保持连续生产,也能处理部分自动喷涂难以覆盖的位置。
从实际生产来看,喷粉线适用范围较广,但并不是所有产品都采用相同配置。材质决定前处理方向,尺寸影响设备空间,重量关系到输送系统,产品结构则直接影响喷枪布置和喷涂方式。
对于计划建设喷粉线的企业,应将产品材质、大工件尺寸、单件重量、日产量、颜色数量以及厂房条件放在一起评估。只有工艺流程与产品特性匹配,喷粉线的设备配置才能与实际生产需求保持一致。
下一篇:最后一页
更多>>最新资讯Latest News
-
 金属制品喷涂线如何选择自动化程度?
2026-09-10
-
 涂装流水线如何匹配不同产量需求?
2026-09-10
-
 工件大小不同喷涂设备怎么配?
2026-09-04
-
 喷粉房尺寸怎么确定?工件大小和产量有哪些影响?
2026-09-01
 电话咨询13081066380
 电话咨询18633816683
 李经理二维码
 叶经理二维码
 冀公网安备 13012302000434号
 新浪微博
 网站地图