
配电柜喷涂生产线如何根据柜体结构设计工艺流程?
发布时间:2026-09-22 09:35:59 作者:展耀喷涂 浏览量:
配电柜喷涂生产线通常需要结合柜体尺寸、板材结构、表面状态和生产节拍设计,而不是直接套用通用金属件喷涂线。配电柜属于典型的箱体类工件,存在折弯边、加强筋、焊缝以及内外表面等结构差异,这些因素都会影响前处理、喷粉、固化和输送方式。生产线设计的重点,是让工件结构与各工序设备形成匹配。
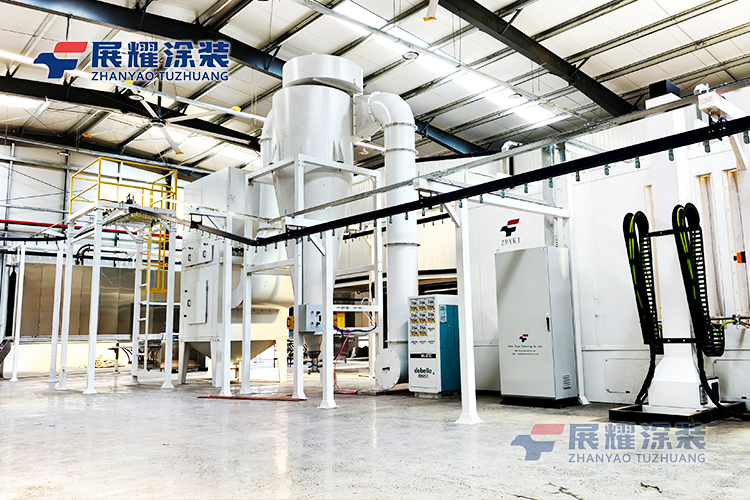
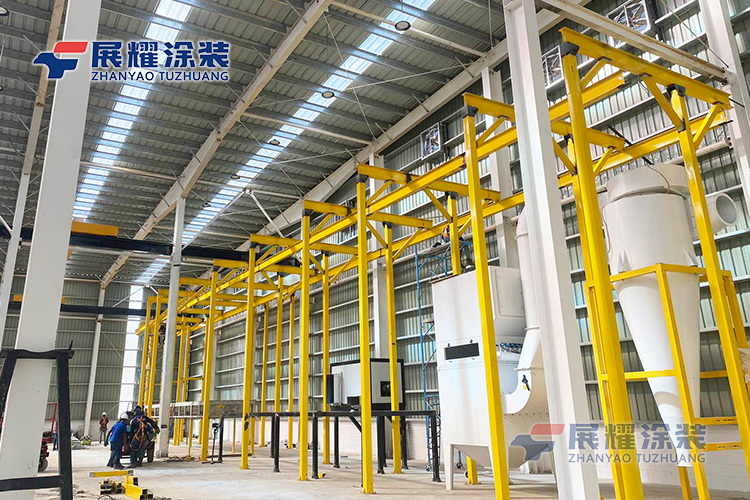
(蒙古国配电柜粉末喷涂线项目)
一、配电柜结构不同,喷涂工艺也会发生变化
箱体结构决定前处理方式
配电柜通常采用冷轧钢板、不锈钢或其他金属板材制作。板材经过剪切、折弯、冲孔和焊接后,表面可能存在油污、氧化物、焊渣等杂质。
对于需要粉末喷涂的钢制配电柜,前处理不能只考虑板材表面,还需要关注焊缝、折弯处以及容易积液的位置。
如果前处理后的水分不能充分排出,进入喷粉和固化工序后可能影响涂层附着和表面质量。因此,挂具方向、输送姿态以及烘干段设计,都需要结合柜体结构确定。
柜体内外表面的喷涂要求存在差异
配电柜并不是一个完全开放的平面工件。门板、侧板、底板以及内部加强结构会形成不同程度的遮挡。
自动喷粉设备能够保持喷枪运行轨迹和喷涂参数相对稳定,但对于深腔、折角和遮挡区域,仍需要根据实际结构调整喷枪位置、数量和喷涂方向。
部分配电柜生产中还会采用自动喷粉与人工补喷结合的方式。自动系统负责主要表面覆盖,人工处理自动喷枪不容易覆盖的位置,可以减少为了少量复杂区域而过度增加设备配置。
(蒙古国配电柜粉末喷涂线项目)
二、配电柜喷涂生产线的核心设备如何配置
输送系统需要适应柜体重量和尺寸
配电柜属于箱体类产品,单件重量和外形尺寸差异可能较大。输送系统不仅需要承载工件,还要保持柜体经过前处理、喷粉和固化区域时的稳定状态。
对于连续生产的配电柜,可以采用悬挂输送方式,使工件按照设定节拍依次进入各工序。
如果产品型号较多、尺寸变化较大,则需要重点考虑挂具通用性和挂点位置。挂具设计不合理,可能出现柜体摆动、喷涂遮挡或前处理排液不充分等问题。
喷粉房与回收系统要匹配生产方式
配电柜喷粉通常以金属箱体表面为主要喷涂对象。喷粉房需要根据柜体尺寸、喷枪数量和生产节拍确定有效喷涂空间。
自动喷粉适合规格相对稳定、批量较大的生产场景。对于型号变化较多的生产线,人工喷枪可以保留一定的操作空间,以处理不同柜体之间的结构差异。
粉末回收系统同样与生产方式有关。对于连续喷涂生产,需要控制粉末逸散并回收未附着粉末,同时考虑不同颜色粉末切换时的清理和换色要求。
固化炉尺寸不能只按照柜体外形确定
粉末经过喷涂后,需要进入固化炉完成熔融、流平和固化。固化炉的有效空间需要考虑柜体外形尺寸、挂具尺寸以及输送运行方式。
如果柜体较深或者内部结构复杂,炉内热量传递条件也会有所不同。设计时需要关注炉温均匀性和实际工件温度,而不是单纯增加炉体长度。
对于连续生产线而言,固化炉长度还与输送速度和生产节拍有关。工件需要在满足工艺要求的条件下完成固化,同时与前端喷粉速度保持衔接。
三、不同生产规模下,配电柜喷涂线设计思路并不相同
批量生产更适合连续化配置
如果配电柜型号相对稳定,日产量较大,可以采用连续输送、自动前处理、自动喷粉和连续固化的生产方式。
这种配置的重点不是单独提高某一台设备的速度,而是让各工序保持相对稳定的节拍。前处理能力不足,喷粉设备就无法持续运行;固化炉节拍不匹配,也会形成工件积压。
因此,生产线设计通常需要从目标产量反推输送速度、挂具间距以及各设备的有效处理能力。
多规格、小批量生产需要保留调整空间
一些配电柜厂家同时生产不同尺寸、不同结构的柜体,订单具有明显的多品种特点。
这种情况下,生产线不一定需要全部采用高度自动化配置。喷粉工序保留人工操作空间、采用适应多规格产品的挂具,并合理设置上下件区域,有时更符合实际生产需求。
尤其是柜体尺寸变化较大时,如果设备完全按照单一规格设计,后期更换产品可能受到喷枪位置、输送高度和炉体尺寸等限制。
从实际生产来看,配电柜喷涂生产线的设计重点并不是设备数量,而是柜体结构、生产节拍与工艺要求之间的匹配。柜体尺寸决定输送和设备空间,表面结构影响喷粉方式,产量和产品规格则影响自动化程度。对于不同配电柜产品,生产线配置并不存在统一方案,需要结合实际工件、产量、厂房条件和涂层要求进行综合设计。
上一篇:喷粉线适合哪些产品?工件材质和尺寸如何选择喷涂工艺?
下一篇:最后一页
更多>>最新资讯Latest News
-
 喷粉线适合哪些产品?工件材质和尺寸如何选择喷涂工艺?
2026-09-14
-
 金属制品喷涂线如何选择自动化程度?
2026-09-10
-
 涂装流水线如何匹配不同产量需求?
2026-09-10
-
 工件大小不同喷涂设备怎么配?
2026-09-04
 电话咨询13081066380
 电话咨询18633816683
 李经理二维码
 叶经理二维码
 冀公网安备 13012302000434号
 新浪微博
 网站地图