
喷涂设备粉末输送原理是什么?气流如何将粉末送至喷枪
发布时间:2026-10-15 13:55:08 作者:展耀喷涂 浏览量:
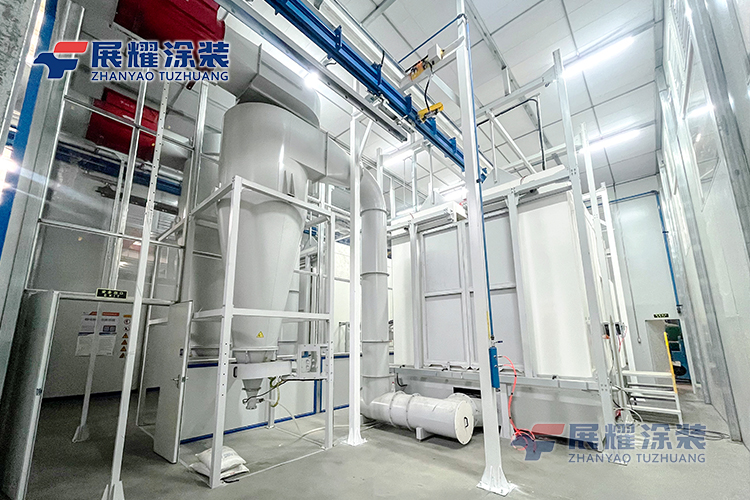
喷涂设备的粉末输送原理,主要是利用压缩空气、供粉装置和输粉管路,将粉末涂料稳定输送至喷枪,再通过雾化和静电作用完成工件表面涂装。在自动喷粉生产线中,粉末能否连续、均匀地到达喷枪,会影响喷涂过程的稳定性。
一、喷涂设备如何实现粉末输送?
1. 粉末流化装置如何改善粉末流动状态
粉末涂料通常以细小颗粒的形式储存在供粉桶或粉箱中。由于粉末颗粒之间存在摩擦、静电吸附等作用,存放一段时间后,粉末可能出现堆积、结团或流动性下降等现象。
为改善供粉状态,部分静电粉末喷涂设备会在供粉桶底部设置流化板,并向其下方通入低压空气。空气穿过具有透气性能的流化板后,在粉末层内形成较均匀的气流,使粉末颗粒松散并呈现类似流体的运动状态。
这一过程称为粉末流化。它并不是将粉末完全溶解或熔化,而是利用气流降低颗粒之间的紧密接触,使粉末更容易被抽取和输送。
实际运行中,流化空气需要与粉末特性相匹配。气流过弱,粉末可能难以充分松散;气流过强,则可能引起粉末翻腾、扬尘或供粉状态波动。因此,流化效果不仅与气压有关,也受到粉末粒径、含湿量和流动性的影响。
2. 压缩空气为什么能够带动粉末移动
粉末完成初步流化后,需要通过供粉泵进入输粉管路。压缩空气在这一过程中承担动力来源的作用,但不同设备采用的输送方式并不完全相同。
在常见的文丘里供粉系统中,高速压缩空气通过特定结构的喷嘴时,会形成局部低压区域。当供粉泵的吸粉通道与粉末容器连通后,压力差便会促使松散粉末进入泵体,并与空气混合。
随后,气流携带粉末进入输粉管,沿管路向喷枪方向运动。粉末颗粒在管道中受到气流拖曳,并在气体与颗粒之间的相互作用下持续移动,形成气固两相流。
粉末输送并非单纯依靠空气压力将颗粒向前推送。喷嘴结构、气流速度、供粉状态和管路阻力共同决定输送能力,这也是供粉泵与输粉管路需要协同设计的原因。
二、文丘里供粉泵如何工作?气流、压力与管路相互配合
1. 文丘里效应如何形成粉末输送动力
文丘里供粉泵是静电粉末喷涂设备中常见的供粉部件,其工作基础是气流经过收缩喷嘴时发生的压力变化。
当压缩空气经过喷嘴后,气流速度提高,喷嘴附近形成适合吸粉的低压区域。供粉通道中的粉末在压力差作用下进入泵体,并被高速气流带入输粉管路。
进入管路后,气流继续提供输送动力,使粉末颗粒沿管道向喷枪移动。供粉量与压缩空气参数、喷嘴结构、粉末流动性等因素有关,不能简单地认为提高气压就一定能够增加稳定供粉量。
如果气流速度与管路条件不匹配,粉末可能在局部区域沉积,或者出现输送脉动。对于需要连续运行的自动喷涂生产线,供粉泵参数应与喷枪数量、输送距离及粉末特性相协调。
需要注意的是,文丘里供粉泵并非所有粉末输送系统的唯一选择。部分设备会采用其他计量或输送结构,具体工作方式取决于供粉系统的设计。
2. 输粉管路为什么会影响供粉稳定性
输粉管路连接供粉装置与喷枪,是粉末输送过程中的重要组成部分。管路的长度、内径、弯头数量和布置方式,都会影响气流状态及粉末颗粒的运动。
管路过长或弯头过多,可能增加输送阻力,使粉末更容易在局部位置沉积。若管径、气流参数与供粉量不匹配,也可能出现供粉不连续、管内积粉或喷枪出粉波动等问题。
在设备布局时,输粉管路通常需要兼顾设备间距、检修空间和气流输送条件。对于多喷枪系统,还需要关注不同支路之间的供粉协调,避免部分喷枪供粉充足、部分喷枪供粉不足。
因此,粉末输送能力不能仅通过供粉泵的单项参数判断。只有供粉装置、压缩空气和管路条件相互匹配,粉末才能较稳定地输送至喷枪。
三、粉末到达喷枪后发生什么?
1. 粉末雾化与静电喷涂有什么区别
粉末到达喷枪后,还需要经过喷枪内部或出口区域的气流调节,使粉末分散并形成适合喷涂的粉末云。这个过程通常称为粉末雾化或粉末分散,其主要目的是改善粉末的分布状态,而不是改变粉末本身的固态属性。
静电粉末喷涂设备通常通过高压静电系统使粉末颗粒带电。带电粉末在电场作用下向接地工件移动,并附着在工件表面,形成待固化的粉末涂层。
由此可见,粉末输送、粉末雾化和静电附着属于相互衔接但功能不同的环节。输送系统负责将粉末送至喷枪,雾化气流帮助粉末分散,静电系统则为粉末向工件表面沉积提供电场作用。
如果粉末输送不稳定,即使静电参数设置合理,喷枪的实际出粉状态仍可能发生变化,进而影响涂层厚度和覆盖一致性。
2. 为什么粉末输送需要与喷涂工艺共同调整
不同工件的尺寸、结构和表面要求存在差异,对供粉量、喷枪布置及喷涂节拍的需求也不相同。例如,结构简单的板材与带有深槽、折弯或复杂边缘的工件,对粉末分布和喷枪运动方式的要求就有所区别。
在自动喷粉生产线中,供粉参数需要与喷枪运行速度、喷枪间距及工件输送节拍相互配合。若供粉量过大,而喷枪运动速度或工件通过速度没有相应调整,可能造成局部涂层偏厚;如果供粉量不足,则可能增加漏喷或覆盖不足的风险。
粉末自身的粒径分布、流动性和回收粉比例,也会影响输送状态。特别是在涉及粉末回收和循环利用的系统中,回收粉与新粉的混合比例需要结合涂料要求及生产工况进行控制,不能只关注粉末是否能够到达喷枪。
从设备运行角度看,稳定供粉并不意味着单纯追求更高的输送速度,而是要使粉末输送量、喷枪雾化状态与实际涂装需求保持协调。
对于不同类型的喷涂设备,粉末输送系统的具体结构和参数会有所区别。企业在规划自动喷粉生产线时,可结合粉末特性、喷枪数量、工件结构及生产节拍评估供粉方案,并通过实际试喷验证输送稳定性和涂层表现。
下一篇:最后一页
更多>>最新资讯Latest News
-
 非标喷涂生产线如何定制?关键看这几个设计环节
2026-09-24
-
 配电柜喷涂生产线如何根据柜体结构设计工艺流程?
2026-09-22
-
 喷粉线适合哪些产品?工件材质和尺寸如何选择喷涂工艺?
2026-09-14
-
 金属制品喷涂线如何选择自动化程度?
2026-09-10
 电话咨询13081066380
 电话咨询18633816683
 李经理二维码
 叶经理二维码
 冀公网安备 13012302000434号
 新浪微博
 网站地图