喷涂生产线如何解决换色效率低的问题?
发布时间:2026-10-29 10:53:49 作者:展耀喷涂 浏览量:
喷涂生产线换色效率低,是多品种、多颜色生产中经常遇到的问题。尤其是在粉末喷涂生产中,更换颜色通常涉及喷枪、供粉管路、喷粉室及回收系统的清理。如果清理不彻底,残留粉末可能混入下一批产品,造成颜色污染、涂层外观异常或返工。对于液体喷漆生产线,换色还涉及涂料管路、喷枪、供漆系统及相关设备的清洗。
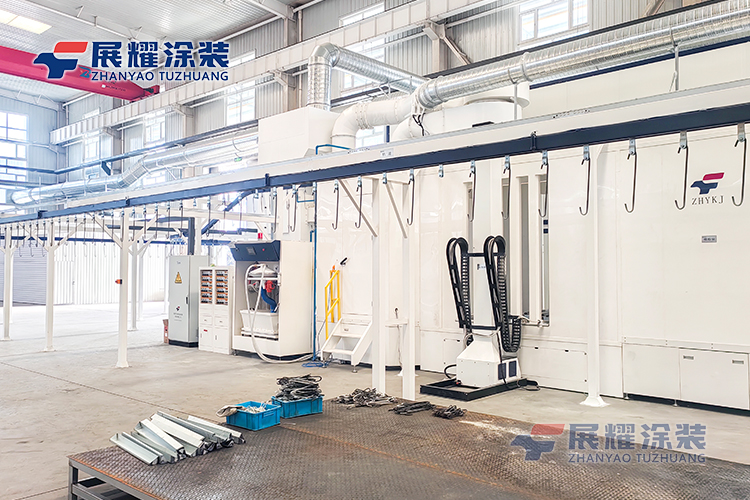
换色时间过长,不仅会占用有效生产时间,还可能增加涂料损耗、清洁工作量和生产组织难度。要改善这一问题,不能只依靠操作人员加快清理速度,而应从换色频率、设备结构、回收方式和生产工艺等方面进行系统优化。
为什么喷涂生产线换色效率低?
设备内部残留难以清理
在粉末喷涂过程中,粉末可能残留在喷枪、供粉管、过滤部件、喷粉室内壁及回收系统中。如果设备结构存在较多死角,或者清理操作不便,残留粉末就难以彻底清除。
液体喷漆则需要重点处理喷枪、供漆管路和相关容器中的残漆。不同涂料之间如果存在相容性问题,还需要按照涂料要求进行充分清洗。
回收系统增加换色工作量
粉末喷涂生产线通常配备粉末回收系统。回收系统在提高粉末利用率的同时,也会增加换色时需要清理的设备范围。
对于采用大旋风回收、二级回收或其他组合式回收系统的生产线,如果不同颜色共用较多回收通道,换色时就需要处理相应的残粉区域。
因此,回收系统的设计不仅影响粉末回收效果,也会影响换色操作的复杂程度。
生产计划安排不合理
如果生产线频繁在不同颜色之间切换,即使设备具备较好的清理条件,也会产生较多非生产时间。
例如,同一天需要交替生产多个颜色,而每次切换都要清理供粉系统、喷枪和喷粉室,就可能导致换色时间在整个班次中占据较大比例。
这说明换色效率不仅是设备问题,也与订单组织和生产计划有关。
优化喷涂设备结构,减少清理时间
提高换色效率,应优先检查设备中哪些部位需要拆卸清理、哪些区域容易积粉,以及清理操作是否方便。
对于粉末喷涂生产线,可以从以下方面进行优化:
优化喷粉室结构: 减少容易积粉的结构死角,方便操作人员清理内壁和角落。
优化供粉管路: 合理布置管路,减少不必要的弯折和残粉积聚区域。
提高部件拆装便利性: 对需要定期清理的喷枪部件、管路及连接结构进行合理设计,缩短拆装和复位时间。
规范清理顺序: 根据设备结构制定清理流程,避免重复拆卸或遗漏残粉区域。
对于颜色切换频繁的生产线,还可以评估快换式供粉部件、专用供粉单元等配置是否适合实际生产。
需要注意的是,设备结构优化的目标不只是缩短表面清理时间,还要确保残粉清除充分,避免交叉污染影响下一批产品的涂层质量。
合理配置粉末回收系统,降低换色难度
粉末回收系统是影响粉末喷涂换色效率的重要因素之一。
对于颜色相对固定、连续批量较大的生产线,可以根据产量和粉末特性选择合适的回收方案。对于颜色切换频繁的生产线,则应更加关注回收系统的清理范围、残粉处理方式及不同颜色之间的隔离条件。
例如,大旋风与二级回收组合系统,需要结合具体结构判断哪些部件必须在换色时清理,哪些部件可以通过合理的隔离和操作流程减少重复工作。
如果生产中存在多个颜色频繁切换的情况,还可以评估独立供粉单元、专用回收配置或其他便于换色的系统方案。但这类配置需要结合颜色数量、换色频率、设备投资和维护成本进行判断,并非所有生产线都需要增加独立回收系统。
优化颜色生产顺序,减少不必要的切换
设备优化之外,生产计划也会直接影响换色效率。
对于多颜色订单,可以根据颜色类型、订单数量和交付时间合理安排生产批次,尽量将相同颜色的订单集中生产,减少短时间内反复换色。
例如,原本需要交替生产多个颜色的订单,如果交期允许,可以重新安排生产顺序,将同色产品集中完成后再切换至下一颜色。
这种方法不需要改变设备结构,通常可以通过生产计划调整减少换色次数。
但在安排批次时,也需要考虑库存、交期、产品规格和后续工序衔接,避免因集中生产造成其他环节积压。
自动化换色与人工清理如何配合?
对于换色频繁、产量较大的粉末喷涂生产线,可以评估自动换色装置及相关配套系统。
自动化配置能够减少部分人工操作,并通过标准化流程提高换色过程的一致性。但自动换色并不意味着整个系统无需清理。喷粉室、回收部件及其他可能残留粉末的区域,仍需根据设备结构和颜色要求进行检查与处理。
对于液体喷漆生产线,也可以通过专用供漆回路、便于清洗的管路结构及规范化清洗程序,减少不同涂料切换时的操作时间。
自动化方案是否值得采用,需要结合换色频率、单次换色耗时、人工成本和设备投资进行评估。对于颜色切换不频繁的生产线,优化清理流程可能已经能够满足需求;对于多颜色、高频率生产场景,则需要进一步评估设备升级的经济性。
如何判断换色优化是否有效?
评估换色效率,不能只看操作人员完成清理所需的时间,还需要同时观察换色后的产品质量和实际生产恢复情况。
建议记录每次换色的总耗时、清理人员数量、粉末或涂料损耗、换色后的首批产品质量,以及因颜色污染造成的返工情况。
通过这些数据,可以判断问题主要来自设备结构、回收系统、清理操作还是生产计划,再有针对性地制定改进方案。
展耀涂装在设计喷涂生产线时,可根据产品颜色数量、换色频率、生产节拍及涂装工艺,评估喷涂室、供粉系统、回收系统和相关辅助设备的配置,使设备方案更符合实际生产需求。
喷涂生产线换色效率低,往往是设备结构、回收方式、清理流程和生产组织共同作用的结果。通过优化设备内部结构、合理配置回收系统、调整颜色生产顺序,并在适当场景下采用自动换色或专用供料配置,可以减少不必要的停机时间。
对于粉末喷涂生产线,换色效率与残粉清理和回收系统设计密切相关;对于液体喷漆生产线,则需要重点关注供漆回路、残漆清理及涂料切换要求。根据实际工况确定优化方向,才能在保障涂层质量的同时,提高生产线的有效运行时间。
下一篇:最后一页
更多>>最新资讯Latest News
-
 喷涂设备粉末输送原理是什么?气流如何将粉末送至喷枪
2026-10-15
-
 非标喷涂生产线如何定制?关键看这几个设计环节
2026-09-24
-
 配电柜喷涂生产线如何根据柜体结构设计工艺流程?
2026-09-22
-
 喷粉线适合哪些产品?工件材质和尺寸如何选择喷涂工艺?
2026-09-14
 电话咨询13081066380
 电话咨询18633816683
 李经理二维码
 叶经理二维码
 冀公网安备 13012302000434号
 新浪微博
 网站地图