
喷涂流水线为什么运行不稳定?常见原因分析
发布时间:2026-11-05 10:18:46 作者:展耀喷涂 浏览量:
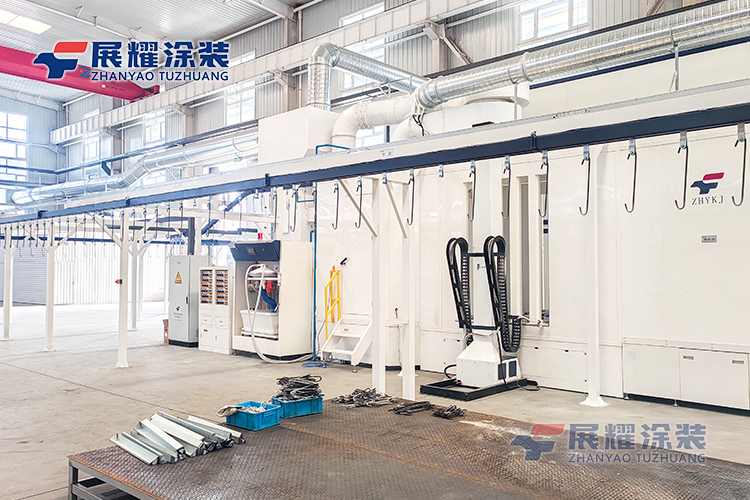
喷涂流水线运行不稳定,通常表现为喷枪出粉忽多忽少、涂层厚度不均匀、工件表面出现橘皮或漏喷,也可能体现为悬挂链卡顿、输送节拍忽快忽慢。这些问题往往不是某一个部件单独造成的,而是供粉、输送、环境条件和工艺参数多方面因素叠加的结果。只盯着喷枪调整,常常调了这里、那里又出问题,原因在于没有找到真正的波动来源。
一、供粉系统方面的原因
1. 粉末流化状态不好
粉末在供粉桶内存放时间过长,或者受潮结团,流动性会明显下降。流化气压设置不合适,气流过弱粉末松散不开,过强则引起粉末翻腾、扬尘,供粉状态都会随之波动。流化不良时,喷枪出粉量时大时小,涂层厚度也就跟着变化。
2. 供粉泵和输粉管路的问题
文丘里供粉泵使用一段时间后,喷嘴和泵体内部会磨损,气流量与负压发生变化,供粉能力随之下降。输粉管路过长、弯头偏多,或者管内局部积粉,都会增加输送阻力,出现供粉不连续、脉动等现象。多喷枪生产线上,如果各支路阻力差异较大,还可能出现部分喷枪供粉充足、部分供粉不足的情况。
3. 回收粉比例失控
回收粉经过多次循环,粒径分布和流动性都会发生变化。回收粉掺入比例过高,或者与新粉混合不均匀,供粉稳定性同样会受到影响。
二、输送链条方面的原因
悬挂输送链是流水线的骨架,链条运行不稳,喷枪与工件之间的距离、喷涂时间都会变化,涂层一致性自然难以保证。
常见的问题包括:链条张紧度不合适,运行中出现爬行或抖动;轨道内积粉、积漆未及时清理,增加了运行阻力;驱动装置磨损,造成节拍波动;吊具变形或工件挂放偏心,工件在运行中摆动,喷枪距离随之改变。
链条润滑也要注意,润滑油使用不当反而容易沾附粉末,形成结垢,所以需要选择适合喷涂环境的润滑方式和周期。
三、环境条件的影响
喷涂车间内的温度和湿度对运行稳定性影响不小。湿度过高时,粉末吸潮,流化变差,也容易在工件上出现针孔等缺陷;压缩空气含水和含油,会直接带入供粉系统,造成出粉不畅和涂层质量问题。
压缩空气的处理往往容易被忽视。冷冻干燥机和过滤装置长期运行后性能下降,进入喷房的空气品质变化,流水线的运行状态也会跟着变化。
四、工艺参数没有匹配好
喷涂电压、供粉气压、喷枪距离、输送速度和炉温,这些参数之间相互关联。比如供粉量调大了,但输送速度没有相应调整,局部涂层就会偏厚;电压设置与工件结构不匹配,复杂内腔的覆盖效果就会下降。
参数匹配没有统一的标准,需要结合工件形状、粉末特性和涂层要求,通过试喷逐步确定。生产中更换粉末品牌或工件类型后,参数仍然沿用原来的设置,也常常是运行不稳定的起因之一。
五、如何逐步排查
遇到运行不稳定,建议先做记录:出现波动的具体时间、当时的供粉气压、流化状态、环境温湿度以及涂层缺陷的类型。数据积累一段时间后,波动规律往往能显现出来。
排查可以分段进行:先看供粉桶内粉末状态和流化情况,再检查供粉泵磨损和管路积粉,然后观察链条运行和吊具状态,然后核对工艺参数与当前生产条件的匹配情况。每次只调整一个环节,确认效果后再处理下一个,比同时改动多个参数更容易找到问题所在。
展耀涂装在设计喷涂流水线时,会结合粉末特性、工件结构和生产节拍确定供粉系统、输送链及工艺参数的配置,并在设备交付后根据实际生产情况协助用户调整,使流水线在长期运行中保持稳定。
喷涂流水线运行不稳定,多数情况是供粉状态、输送链条、环境条件和工艺参数共同作用的结果。与其在出现缺陷后反复调整喷枪,不如建立日常点检制度,把流化气压、链条状态、空气处理设备和参数匹配情况纳入例行检查,在波动扩大之前及时处理,生产线的稳定性和涂层一致性才能长期保持。
下一篇:最后一页
更多>>最新资讯Latest News
-
 喷涂生产线如何解决换色效率低的问题?
2026-10-29
-
 喷涂设备粉末输送原理是什么?气流如何将粉末送至喷枪
2026-10-15
-
 非标喷涂生产线如何定制?关键看这几个设计环节
2026-09-24
-
 配电柜喷涂生产线如何根据柜体结构设计工艺流程?
2026-09-22
 电话咨询13081066380
 电话咨询18633816683
 李经理二维码
 叶经理二维码
 冀公网安备 13012302000434号
 新浪微博
 网站地图