
粉末喷涂膜厚不均匀是什么原因?喷枪、接地与输送系统如何排查?
发布时间:2026-11-20 14:14:51 作者:展耀喷涂 浏览量:
粉末喷涂膜厚不均匀,通常与喷枪出粉状态、静电接地、工件运行位置及输送速度有关,也可能受到工件结构和喷涂参数的影响。在实际生产中,同一批工件出现局部涂层偏厚、边角漏喷或表面厚薄差异,会影响涂层外观和材料利用率。判断问题时,需要结合喷涂设备和生产线运行状态,分析粉末沉积过程中的异常环节。
一、喷枪状态异常,为什么会造成粉末喷涂膜厚不均匀?
1. 出粉量和喷枪参数不稳定
静电粉末喷涂过程中,粉末需要经过供粉系统输送,再由喷枪带电并附着在工件表面。如果供粉量波动,工件表面的粉末沉积量也会发生变化。
常见原因包括供粉管路弯折、局部堵塞、粉末流化不充分,以及喷枪内部积粉等。
另外,喷枪电压、出粉量和喷涂距离之间存在关联。电压设置并非越高越好,参数不合理可能影响复杂部位的粉末沉积。
排查时,应检查供粉桶流化状态、粉管连接、喷枪喷嘴及电极是否存在积粉或磨损,并观察各支喷枪的出粉是否一致。
2. 喷枪位置与喷涂角度影响覆盖效果
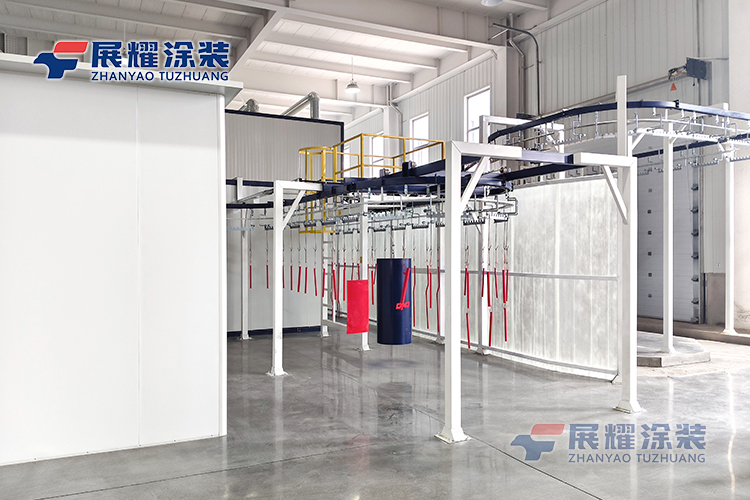
喷枪与工件之间的距离、角度以及相对运动速度,都会影响粉末分布。
对于平板类工件,如果喷枪位置偏移,容易出现中间区域膜厚较大、两侧覆盖不足等情况。
对于型材、箱体和带有折弯结构的工件,边角、凹槽及内侧区域还可能受到静电屏蔽效应影响,导致粉末附着不足。
设备配置时,需要根据工件宽度、高度和结构确定喷枪数量及安装位置。采用往复式喷枪系统时,还需要关注运行速度、行程范围和喷枪之间的覆盖区域,避免出现重复喷涂或覆盖空隙。
二、工件接地不良,如何影响粉末附着和膜厚?
1. 输送链与工件接触不良
静电粉末喷涂依靠电场作用,使带电粉末吸附在工件表面。工件需要通过挂具、吊具及输送系统形成可靠的接地通路。
如果挂具表面积粉过多、接触位置存在锈蚀或油漆残留,可能导致接地电阻增大,影响粉末附着效果。
实际生产中,部分工件可能出现同一喷涂参数下,有的工件上粉正常,有的工件上粉不足的情况。这时除了检查喷枪,也应关注挂具与工件之间的导电接触。
检查内容主要包括:
-
挂具与工件的接触位置是否存在积粉。
-
输送链、吊具及接地连接是否可靠。
-
工件悬挂是否稳定,接触点是否松动。
-
挂具是否长期使用而未进行清理。
定期清理挂具上的固化粉末,有助于保持导电接触状态稳定。
2. 工件接地状态需要结合实际测量
仅凭工件表面是否能够吸附粉末,不能准确判断接地是否正常。
生产现场可以使用适当的接地电阻测试设备,检查工件从挂具到接地系统的导电通路,并结合设备要求判断测量结果。
如果不同挂具上的工件膜厚差异明显,可以对比不同挂点的接地状态,判断问题是否集中在某一段输送链或某一组挂具。
需要注意,接地异常并不一定表现为整体膜厚偏低,也可能造成局部沉积不稳定。因此,排查时应结合工件结构和膜厚测量位置进行分析。
三、输送系统运行异常,为什么也会造成膜厚差异?
1. 输送速度和工件间距影响喷涂时间
在自动粉末喷涂生产线中,工件通常由悬挂输送链或其他输送设备连续送入喷房。
当输送速度发生变化时,工件在喷枪有效喷涂区域内的停留时间也会随之变化。
在其他条件基本不变的情况下,输送速度过快可能导致单位工件获得的粉末量减少;速度过慢则可能增加局部重复沉积的风险。
此外,工件间距也会影响喷涂效果。如果工件排列过密,前后工件可能相互遮挡,影响喷枪对侧面和内侧区域的覆盖。
对于连续生产线,需要将输送速度、喷枪运行节拍和工件间距结合起来设定,而不是单独调整某一个参数。
2. 工件摆动和悬挂位置影响喷涂稳定性
悬挂输送系统在运行过程中,如果工件摆动较大,工件与喷枪之间的相对位置就会发生变化。
这会影响喷涂距离和粉末覆盖范围,尤其是对长度较大、重心偏移明显或悬挂不稳定的工件。
排查时,应观察工件进入喷房前后的运行状态,检查吊具、挂钩及输送链运行是否平稳,同时确认工件之间是否存在碰撞或相互遮挡。
对于大型箱体、护栏和长型材等产品,还需要根据工件重量、尺寸及外形选择合适的悬挂方式,必要时增加定位或防摆措施。
四、粉末喷涂膜厚不均匀,如何判断问题来源?
实际生产中,不宜发现膜厚异常就直接调整喷枪电压或增加出粉量。不同原因造成的膜厚问题,处理方向并不相同。
可以结合以下现象进行初步判断:
|
异常表现 |
重点检查位置 |
可能原因 |
|---|---|---|
|
整体膜厚偏薄 |
供粉系统、喷枪 |
出粉量不足、参数设置不合理 |
|
局部区域偏厚 |
喷枪位置、运行轨迹 |
重复喷涂、喷枪覆盖重叠 |
|
工件边角漏喷 |
喷枪角度、工件结构 |
静电屏蔽、喷涂可达性不足 |
|
不同工件膜厚差异明显 |
挂具、接地系统 |
接地状态不稳定 |
|
同一工件前后膜厚不同 |
输送系统、喷枪节拍 |
输送速度波动、工件摆动 |
|
工件内侧覆盖不足 |
喷枪布局、工件间距 |
遮挡、喷枪布置不合理 |
膜厚检测应使用适合基材和涂层类型的测厚仪,在工件不同位置进行多点测量,并记录测量结果。对于金属基材上的粉末涂层,通常采用干膜厚度检测方法。
从实际应用来看,粉末喷涂膜厚不均匀往往不是单一设备故障,而是喷枪、接地和输送条件共同作用的结果。对于连续化喷涂生产线,应将喷涂参数、挂具清洁、接地状态和输送节拍纳入日常检查。出现异常时,通过膜厚分布和设备运行记录定位原因,再针对具体环节调整,比单纯提高出粉量或喷枪电压更有利于保持涂层稳定。
下一篇:最后一页
更多>>最新资讯Latest News
-
 喷涂流水线为什么运行不稳定?常见原因分析
2026-11-05
-
 喷涂生产线如何解决换色效率低的问题?
2026-10-29
-
 喷涂设备粉末输送原理是什么?气流如何将粉末送至喷枪
2026-10-15
-
 非标喷涂生产线如何定制?关键看这几个设计环节
2026-09-24
 电话咨询13081066380
 电话咨询18633816683
 李经理二维码
 叶经理二维码
 冀公网安备 13012302000434号
 新浪微博
 网站地图